

 المهندس
 英语
 中文简体
 俄语
نادرًا ما يحصل المُركب الذي يعمل بخط لولبي مزدوج مقاس 40 مم على نفس الحبيبة مرتين بعد نقل نفس تركيبة TPE إلى ماكينة مقاس 75 مم. الشاطئ تنجرف الصلابة إلى نقطتين أو ثلاث نقاط، ويهاجر الزيت إلى سطح الحبيبات، ويلتصق الشريط بالناقل. نادرا ما يكون قطر المسمار هو السبب الحقيقي. ما يتغير عادةً هو كثافة عزم الدوران، وقدرة تغذية السائل، ومسار التبريد بين القالب وآلة التكوير.
إليك الإجابة المختصرة: قم بإصلاح كثافة عزم الدوران أولاً، ثم بنية التغذية، ثم مسار التكوير. في تركيب TPE، تتفاعل هذه القرارات الثلاثة بقوة أكبر بكثير مما تفعله في PVC الصلب أو البولي بروبيلين غير المملوء، نظرًا لأن المصهور ناعم، غالبًا ما تحتوي التركيبة على 30 إلى 50 بالمائة من الزيت بالوزن، ويكون البوليمر إما متشابكًا بشكل خفيف أو غير متشابك على الإطلاق.
تتناول الأقسام أدناه كل قرار بالترتيب، مع التفاوتات والقيود والمقايضات في المتجر التي تقرر فعليًا ما إذا كان الخط يحمل المعدل أم لا.
محتوى
- 1 ما الذي يجعل مركبات TPE مختلفة عن مركبات البلاستيك الصلب؟
- 2 كثافة عزم الدوران هي المواصفات الأولى التي يجب إصلاحها
- 3 بنية التغذية: حقن الزيت، والحشو، والمغذيات الجانبية
- 4 درجة حرارة الذوبان والقص والتطاير
- 5 التكوير: حبلا، حلقة الماء أو تحت الماء
- 6 كيف يتناسب خط تركيب TPE الكامل معًا
- 7 الأسئلة المتداولة حول تركيب TPE
ما الذي يجعل مركبات TPE مختلفة عن مركبات البلاستيك الصلب؟
TPE هي عائلة وليست بوليمرًا واحدًا. تمر درجات كوبوليمر كتلة الستيرين المبنية على SEBS أو SEPS، وTPV المفلكن ديناميكيًا، ومزيج الأوليفين الحراري وتي بي يو، جميعها عبر خط مركب، وكل واحدة تطلب شيئًا مختلفًا من البرميل.
عادةً ما تحمل الدرجة المعتمدة على SEBS ما بين 100 إلى 200 ساعة من زيت المعالجة البارافينية. يجب دفع هذا الزيت إلى الكتلة المطاطية الوسطى دون تدمير كتل نهاية البوليسترين التي تمنح المادة قوتها. يحتوي TPV على مرحلة مطاطية يجب قصها بقوة كافية لتتوزع بالتساوي ولكن ليس بقوة شديدة بحيث تتحلل. مادة TPU حساسة للرطوبة، والماء المتبقي في التغذية ينتج فقاعات وعيوب سطحية وفقدان قابل للقياس في الخواص الميكانيكية.
| عائلة TPE | المهمة المركبة الرئيسية | الطلب على التغذية | طريق التكوير النموذجي |
|---|---|---|---|
| SEBS / SEPS، النفط ممتد | توزيع الزيت على الطور المطاطي دون كسر الكتل الصلبة | حقن السائل في المصب بالإضافة إلى تغذية البوليمر الوزني | حلقة الماء قطع الوجه الساخن أو القطع تحت الماء |
| تبف (ب / إبدم) | الفلكنة الديناميكية تحت القص المتحكم فيه ووقت الإقامة | جرعات علاجية وزيتية دقيقة | التكوير تحت الماء |
| يمزج TPO | تفريق الحشو والصباغ بالتساوي | مغذي جانبي للتلك أو كربونات الكالسيوم | ستراند أو حلقة الماء |
| TPU | السيطرة على الرطوبة والحد من التاريخ الحراري | الأعلاف المجففة، نقل مختومة | التكوير تحت الماء |
الخيط المشترك هو أن معظم تركيبات TPE تحمل تيارين على الأقل لا تحتوي عليهما المركبات البلاستيكية الصلبة: سائل ومسحوق منخفض الكثافة. إن إدخال هذين التيارين إلى المصهور بمعدل متحكم فيه هو العامل الأكبر الذي يحدد ما إذا كان الخط يعمل بثبات من أجل التحول الكامل. ويحكم المنطق نفسه عمليات بثق التفاعل، حيث يتم بناء البوليمر في البرميل بدلاً من صهره فقط، كما هو موضح في العمل على خطوط بثق تفاعل TPU .
كثافة عزم الدوران هي المواصفات الأولى التي يجب إصلاحها
عزم الدوران المحدد هو الرقم الفردي الأكثر فائدة لمقارنة الآلات ذات اللولب المزدوج التي تدور بشكل مشترك. يتم حسابه على أنه عزم الدوران على كل عمود مقسومًا على مكعب مسافة الخط المركزي ويتم التعبير عنه بـ Nm/cm³. تبلغ قوة آلة التركيب التقليدية حوالي 9 نيوتن متر/سم مكعب. تصل تصميمات عزم الدوران العالي إلى 11 إلى 13.5 نيوتن متر/سم مكعب، وتقول شركة كونوي أن آلتها الموجهة نحو التركيب تصل إلى 14 نيوتن متر/سم مكعب.
الشكل 1: فئات عزم الدوران المستخدمة على نطاق واسع لآلات التركيب ذات اللولب المزدوج ذات الدوران المشترك، مع رقم 14 نيوتن متر/سم مكعب كما ذكرت شركة Kunwei لسلسلة المركبات الخاصة بها.
تتحول كثافة عزم الدوران مباشرة إلى حجم حر وسرعة لولبية قابلة للاستخدام. يتطلب امتصاص 150 ساعة من الزيت حجمًا حرًا كافيًا لامتصاص السائل دون تجمعه عند القالب. يتطلب الحفاظ على المطاط الصناعي الحساس للحرارة سليمًا الوصول إلى أعمال الخلط الضرورية عند عدد دورات منخفض في الدقيقة. تقوم الآلة ذات عزم الدوران الأعلى بكلتا الوظيفتين في وقت واحد، لأنه يتم تسليم نفس الناتج بعدد دورات أقل، لذلك يشهد كل كيلوغرام من TPE تاريخ قص إجمالي أقل.
هذا هو السبب بثق مزدوج اللولب عالي عزم الدوران أصبحت الخيار الافتراضي لتركيب TPE وTPV بدلاً من الترقية الاختيارية. تكون المقايضة ميكانيكية: يجب تصنيف الأعمدة المحززة ومحامل علبة التروس والعناصر اللولبية وفقًا للحمل، لذا فإن المطالبة بـ 14 نيوتن متر/سم مكعب تكون ذات مصداقية فقط عندما يتم بناء مجموعة الدفع بأكملها لتتناسب معها.
 سلسلة KTS عالية الأداء المعلمات التقنية عرض المنتج →
بنية التغذية: حقن الزيت، والحشو، والمغذيات الجانبية
معظم خطوط TPE التي تفشل في الوصول إلى الإخراج المقدر محدودة في المنبع، وليس عند المسمار. هناك ثلاثة قرارات تتعلق بالتغذية هي الأكثر أهمية.
نقطة حقن السائل
يتم حقن الزيت في قسم البرميل أسفل مانع التسرب المصهور، ولا يتم حقنه أبدًا في حلق التغذية. يجب أن يتم تتبع خط الحقن بالحرارة، ويجب التحكم في التدفق بواسطة مضخة تروس أو وحدة جرعات وزنية بدلاً من الجاذبية. تتلقى تركيبة SEBS النموذجية 100 إلى 200 ساعة من زيت البارافينيك، لذلك يمكن رؤية تقلب معدل بنسبة قليلة في المائة على الفور في صلابة شور.
إضافة مسحوق وحشو
التلك وكربونات الكالسيوم ومثبطات اللهب ومساحيق الألوان جميعها ذات كثافة ظاهرية منخفضة وتميل إلى التميع في حلق التغذية، مما يؤدي إلى تجويع المسمار ويسبب ارتفاعًا. تقوم وحدة التغذية الجانبية التي تطبق ضغطًا سلبيًا طفيفًا عند نقطة الدخول بضغط المسحوق عند دخوله البرميل، مما يزيد من الكثافة الظاهرية الفعالة ويثبت معدل التغذية.
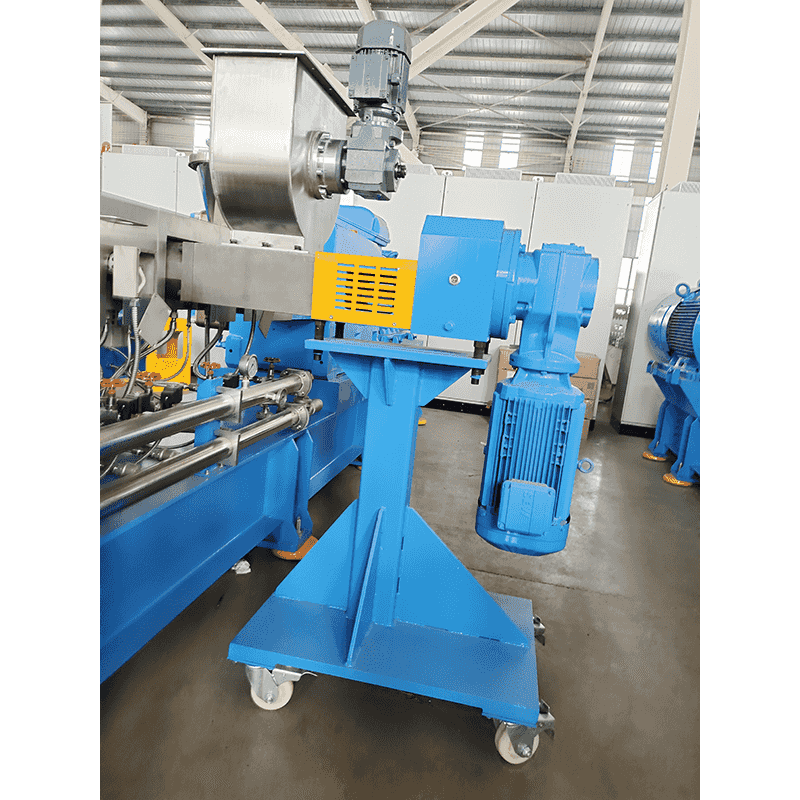 المغذية الجانبية يتم استخدام وحدة التغذية الجانبية للتغذية القسرية للمسحوق، أو الألياف القصيرة أو المواد سابقة الخلط، والتي يمكن أن تلبي احتياجات العملية بمرونة أو تزيد من كمية التغذية. في ... عرض المنتج →
التحكم الوزني
تعتبر مغذيات فقدان الوزن قياسية في خطوط TPE لأنها تقوم تلقائيًا بتصحيح انحراف الكثافة بين دفعات الحشو والتغير التدريجي في الكثافة الظاهرية للكريات مع اختلاف محتوى الزيت. تكون التغذية الحجمية كافية فقط عندما تكون التركيبة ثابتة وتأتي المواد الخام من مصدر واحد مؤهل.
درجة حرارة الذوبان والقص والتطاير
تتميز مصهورات TPE بأنها ناعمة وحساسة للحرارة، لذلك يرتفع شكل البرميل عادةً إلى ذروة الخلط ثم ينخفض مرة أخرى قبل القالب. تؤدي درجة حرارة القالب المرتفعة إلى جعل المادة المصهورة سائلة جدًا بحيث لا يمكن قطعها بشكل نظيف، في حين أن القالب شديد البرودة يؤدي إلى رفع ضغط الرأس ويمكن أن يسبب كسر المصهور.
الشكل 2: نقاط ضبط توضيحية لمركب SEBS ممتد بالزيت، مع منطقة تغذية باردة، وقمة خلط بالقرب من المنطقة الثالثة ومظهر جانبي هابط نحو القالب.
يعتبر منفذا التفريغ نموذجيين على خط TPE. يتم وضع الأول مباشرة بعد منطقة حقن الزيت لإزالة المواد المتطايرة الخفيفة وأي رطوبة تحملها مادة الحشو. والثاني يجلس بالقرب من القالب لإزالة الماء المتبقي. يعد تشغيل كلا المنفذين على نفس مستوى الفراغ خطأً شائعًا؛ يحتاج المنفذ السفلي عادة إلى فراغ أقوى لأن المصهور أرق والسطح الحر أصغر.
التكوير: حبلا، حلقة الماء أو تحت الماء
يحدد مسار التكوير مستوى الغبار وشكل الحبيبات ومدى اهتمام المشغل الذي يتطلبه الخط.
| الطريق | كيف يعمل | أفضل ملاءمة | احترس من |
|---|---|---|---|
| ستراند مع ناقل تبريد الهواء | يخرج الذوبان من القالب، ويبرد على ناقل طويل، ثم يتم قطعه بواسطة آلة تكوير | إنتاج منخفض إلى متوسط، فحص بصري سهل لجودة الذوبان | تلتصق الدرجات الغنية بالنفط بالحزام. ارتفاع مستوى الغبار |
| حلقة ماء قطع الوجه الساخن | يتم قطع الكريات على وجه القالب وإلقائها في حلقة مائية دوارة | إنتاج متوسط، كريات مستديرة، نفقات رأسمالية معتدلة | يجب أن يكون التحكم في درجة حرارة وجه القالب محكمًا |
| التكوير تحت الماء | يتم القطع في غرفة مملوءة بالماء مباشرة على لوحة القالب | إنتاجية عالية، نظام مغلق، غبار منخفض، جيد للذوبان الناعم | ارتفاع النفقات الرأسمالية. معالجة المياه وتغييرات الشاشة اللازمة |
بالنسبة لدرجات SEBS الغنية بالنفط، عادةً ما يُفضل استخدام حلقة الماء والقطع تحت الماء لأن الكريات يتم تسويتها لحظة قطعها، مما يحافظ على شكلها قبل أن ينتقل الزيت. لا يزال لتكوير الخيوط مكان في العمل التجريبي وفي الإنتاج منخفض الحجم، حيث تكون القدرة على رؤية الخيوط أكثر قيمة من الإنتاج الإضافي.
 التكوير تحت الماء القطع الساخن لسطح القالب تحت الماء يعني أن المادة يتم تقطيعها إلى جزيئات في الماء، وتتبع مباشرة تدفق الماء إلى خط الأنابيب للتبريد والتشكيل. عرض المنتج →
كيف يتناسب خط تركيب TPE الكامل معًا
يعمل خط TPE بتسلسل ثابت، وكل مرحلة تقيد المرحلة التالية. تقوم وحدات التغذية بتعيين النسبة، وتقوم وحدة التغذية الجانبية بتعيين معدل الحشو، ويقوم جهاز الطارد بتعيين عملية الخلط، ويقوم جهاز التكوير بتعيين شكل الجسيمات النهائي.
الشكل 3: الترتيب التخطيطي لقطار مركب TPE، من التغذية الوزنية من خلال الطارد المزدوج اللولب إلى آلة التكوير.
يتبع اختيار قطر المسمار المخرجات المطلوبة وليس العكس. يغطي نطاق الماكينات الذي يتراوح حجمه من 8 مم إلى 177 مم تقريبًا كل شيء بدءًا من التجارب المعملية لبضعة كيلوغرامات في الساعة وحتى الإنتاج الصناعي الكامل، ويجب إجراء التجارب على الماكينة الصغيرة بنفس عزم الدوران المحدد ونفس وقت الإقامة مثل وحدة الإنتاج، وإلا فلن يستمر التوسع.
الأسئلة المتداولة حول تركيب TPE
إنه مزج ذوبان قاعدة مطاطية لدنة بالحرارة مثل SEBS أو SEPS أو TPV أو TPU مع زيت المعالجة والحشو ومضادات الأكسدة واللون، يليه التكوير في حبيبات حرة التدفق يمكن تشكيلها بالحقن أو بثقها.
برغي كبير الحجم مع كتل عجن للخلط التوزيعي، وقسم مشتت قصير، وختم مصهور يتم وضعه قبل منفذ حقن الزيت. عادة ما تفقد مصهورات TPE الناعمة الجودة مع عناصر القص العدوانية.
لم يتم امتصاص الزيت بالكامل قبل الموت. تأكد من أن نقطة الحقن تقع خلف ختم ذوبان مناسب، وأن منفذ التفريغ في اتجاه مجرى النهر يعمل، وأن درجة حرارة القالب تسمح للجلد أو الجلد بالقالب قبل القطع.
في تركيب TPE، يبقى الطور المطاطي غير متشابك ويتم تليينه ببساطة بالزيت. في إنتاج TPV، يتم ربط الطور المطاطي داخل الطارد بينما يظل الطور البلاستيكي لدنًا بالحرارة، الأمر الذي يتطلب جرعات علاجية أكثر إحكامًا وتحكمًا في وقت الإقامة.
تعمل خطوط الإنتاج عادة على تشغيل 100 إلى 200 ساعة من زيت البارافينيك على درجات SEBS، أي ما يقرب من نصف المركب النهائي من حيث الوزن. أبعد من ذلك، فإن العامل المحدد عادة هو قدرة التبريد الذائبة بدلا من نظام الحقن.
في كثير من الأحيان نعم، ولكن الأمر يحتاج إلى مراجعة. النقاط الحرجة هي الحجم الخالي من البراغي، وتوافر منفذ الحقن ومنافذ التفريغ، ومعدل عزم دوران علبة التروس، وما إذا كان جهاز التكوير يمكنه التعامل مع ذوبان ناعم ومبتذل قليلاً.


