

 المهندس
 英语
 中文简体
 俄语
قف في محطة التغذية اليدوية لمناوبة واحدة ويتكرر النمط: يقوم المشغل بغرف مادة مضافة من الكيس، ويتجاوز الميزان الحد الأقصى، ويتم جرف بعضها مرة أخرى، ولا يزال السجل يقرأ 25.0 كجم. عبر ثمانية مكونات وثلاث نوبات عمل، تصبح هذه التصحيحات الصغيرة تباينًا قابلاً للقياس في كل دفعة. يستبدل وزن المكونات وجرعاتها الآلية هذه الحلقة التي تعتمد على الإنسان بخلايا التحميل ووحدات التغذية اللولبية والتحكم القابل للبرمجة الذي يربط كل مكون بهدف قابل للتكرار. تشرح هذه المقالة كيفية أتمتة عملية الوزن والجرعات على خط مركب مزدوج اللولب: مبادئ الوزن، وهندسة المعدات، ومعايير الاختيار، وخطوات التنفيذ التي تتجنب الأخطاء المكلفة.
محتوى
لماذا يتم أتمتة عملية الوزن وتحديد الجرعات على خط التركيب
تبدأ حالة العمل بالتكرار. تقوم وحدة تغذية فقدان الوزن بقياس فقدان الوزن الخاص بها بمرور الوقت وتصحيح سرعة اللولب في الوقت الفعلي، وبالتالي فإن التغيير في الكثافة الظاهرية لم يعد يغير الكتلة المسلمة. ويعتمد الوزن اليدوي بدلاً من ذلك على تقنية المشغل ووقت استقرار الميزان وطريقة المغرفة - وكلها مصادر خطأ عشوائي.
ما الذي يتغير في الأتمتة بالفعل؟
- الدقة التي تستمر مع مرور الوقت: عادةً ما تحافظ الجرعات الوزنية على الانحراف في حدود ±0.25–0.5% من نقطة الضبط، في حين يختلف وزن الدفعة اليدوية عادةً بنسبة ±2–3%.
- إدارة الوصفات الرقمية: يتم تخزين الأوزان المستهدفة والتفاوتات وتسلسلات التغذية في وحدة التحكم؛ يتم تسجيل كل دفعة من أجل التتبع وتدقيق الجودة.
- تشغيل أكثر نظافة وأمانًا: يعمل المشغلون بعيدًا عن الغبار والرفع المتكرر؛ يقلل النقل المغلق من الانسكابات والتلوث وفقدان المواد.
- التحول الأسرع: تبديل الوصفات هو تغيير في المعلمة على HMI، وليس تمرين إعادة قياس مع الملاحظات والتخمين.
وينطبق المبدأ نفسه على الأصبغة الرئيسية، والبلاستيك الهندسي، وأنظمة التعبئة العالية، والتعديلات القابلة للتحلل: فقط ما يتم قياسه هو الذي يمكن الحفاظ عليه ثابتًا.
الحجمي أو الوزني: حدد مبدأ الوزن أولاً
القرار الأول ليس هو نموذج وحدة التغذية، ولكن مبدأ الوزن. تقوم وحدة التغذية الحجمية بجرعات حسب الحجم: تحدد سرعة المسمار الإخراج، لذلك إذا تغيرت الكثافة الظاهرية - من خلال الرطوبة أو الفصل أو إعادة التعبئة - فإن الكتلة التي تم تسليمها تتغير أيضًا. تقوم وحدة التغذية الوزنية بجرعات الكتلة: تقوم خلايا التحميل بقياس الوزن بشكل مستمر وتقوم وحدة التحكم بضبط السرعة للحفاظ على ثبات تدفق الكتلة. بالنسبة للمكونات الهامة أو باهظة الثمن، وبالنسبة لمعظم عمليات البثق المستمرة، فإن التحكم الوزني في فقدان الوزن هو التكنولوجيا المرجعية. يمكنك قراءة المزيد عنها مبدأ التحكم وراء فقدان الوزن التغذية في شرحنا التفصيلي.
الزيادة في الوزن هي شكل الدفعة لنفس الفكرة: يتم تغذية المادة في الوعاء حتى يصل الميزان إلى الهدف، ثم يتم تفريغه. يناسب خلط الدفعات والإضافات البسيطة ووصفات الخلط المسبق التي تحتاج إلى وزن ثابت لكل دورة. القاعدة العملية: يجب أن يستخدم البثق المستمر والجرعة الحرجة فقدان الوزن؛ وصفات الدفعات المنفصلة يمكن أن تستخدم زيادة الوزن؛ يمكن جرعات المواد غير الحرجة ذات الكثافة الظاهرية المستقرة حجميًا بتكلفة أقل.
| نوع المغذية | مبدأ الوزن | دقة نموذجية | الأنسب ل | احترس من |
|---|---|---|---|---|
| مغذي لخسارة الوزن | الوزني، مستمر | ±0.25–0.5% من نقطة الضبط | المساحيق والكريات والمواد المضافة منخفضة الجرعة على خطوط البثق | دورة إعادة الملء تزعج القياس لفترة وجيزة |
| وحدة تغذية الوزن الأوتوماتيكية | الوزني، الدفعة (الزيادة في الوزن) | ±0.5–1% من الهدف | وصفات دفعة منفصلة، المكونات البسيطة | وقت الدورة لكل دفعة |
| وحدة التغذية اللولبية الحجمية | الحجمي | ±1–2% من نقطة الضبط | مواد مستقرة الكثافة الظاهرية، والكريات الخشنة | أدت تغييرات انجراف الكثافة إلى تسليم الكتلة |
| وحدة تغذية مخروطية (مدببة). | الحجمي, can be gravimetric | يعتمد على التكوين | إضافات منخفضة الجرعة وأنظمة حشو عالية | يجب أن تتطابق الهندسة المستدقة مع تدفق المسحوق |
مقارنة نهجي التحكم في لمحة
يقارن الرسم البياني أدناه الجرعات الحجمية والجاذبية عبر المعايير الخمسة الأكثر أهمية على خط التركيب. يفوز التحكم الوزني بالدقة وملاءمة العملية المستمرة على حساب الاستثمار الأولي الأعلى؛ يظل التحكم الحجمي جذابًا عندما يتم تخفيف التفاوتات المسموح بها.
كيف تقارن الدقة الحقيقية
تشير أرقام الدقة إلى الحد الأقصى للانحراف عن نقطة الضبط في ظل ظروف مستقرة. الفجوة بين الممارسة اليدوية والتحكم الوزني هي مصدر العائد على الأتمتة.
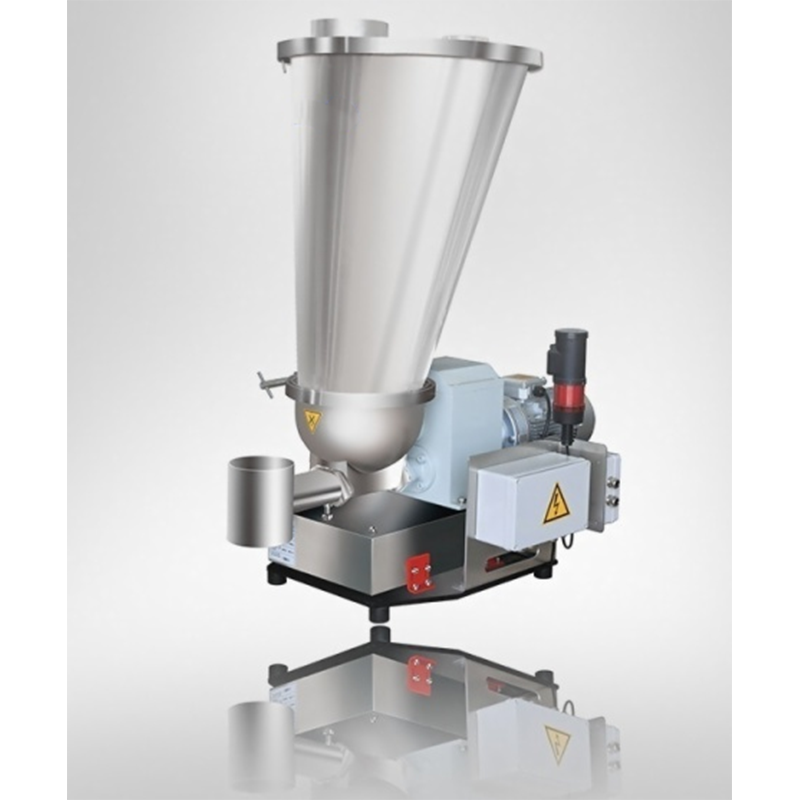 وحدة تغذية فقدان الوزن الوزنية مع التحكم المتكامل يجمع هذا الحل بين التخزين والوزن والنقل والجرعات ذات الحلقة المغلقة لخطوط التركيب المستمرة. إنه يناسب المشغلين الذين يبحثون عن التحكم الدقيق في الوزن والأتمتة لتقليل الانحراف عن نقطة الضبط. عرض المنتج →
تشريح نظام الجرعات الآلي لخط البثق
محطة الجرعات الآلية عبارة عن سلسلة من أربع وظائف: التخزين والتفريغ، والوزن، والنقل إلى العملية، والتحكم. يُظهر الرسم التخطيطي أدناه تكوينًا نموذجيًا على خط تركيب مزدوج اللولب - وحدة تغذية لخسارة الوزن مع قادوس وخلايا تحميل تغذي البرميل، ووحدة تغذية جانبية للمسحوق عالي التعبئة، وخزانة تحكم مركزية تقوم بتشغيل الوصفات وجرعات الحلقة المغلقة.
تترك المادة القادوس وتمر عبر برغي التغذية؛ تُبلغ وحدة خلية التحميل عن فقدان الوزن إلى وحدة التحكم؛ تقوم وحدة التحكم بضبط سرعة المسمار بشكل مستمر؛ ويتم تسجيل كل حدث جرعات مقابل رقم الدُفعة. تتدرج نفس البنية من وحدة تغذية واحدة إلى خط تركيب كامل يحتوي على عشرة مكونات أو أكثر.
يظهر التأثير على استقرار العملية بسرعة في البيانات المجمعة. في الاتجاه التوضيحي أدناه، تتجول المحطة اليدوية مع تغير المشغلين وخصائص المواد، بينما يحمل الخط الآلي نطاقًا ضيقًا حول الوزن المستهدف.
بالنسبة لعمليات الخلط المسبق أو الوزن والتفريغ على نمط الدُفعات، تقوم وحدة تغذية الوزن الأوتوماتيكية بتنفيذ جرعات زيادة الوزن في وعاء الاستقبال. نظرًا لأنه يتم إدخال الوزن المستهدف من HMI، فإن تغييرات الوصفة تستغرق ثوانٍ، ويقوم النظام تلقائيًا بوضع علامة على أي جرعة تقع خارج نطاق التسامح.
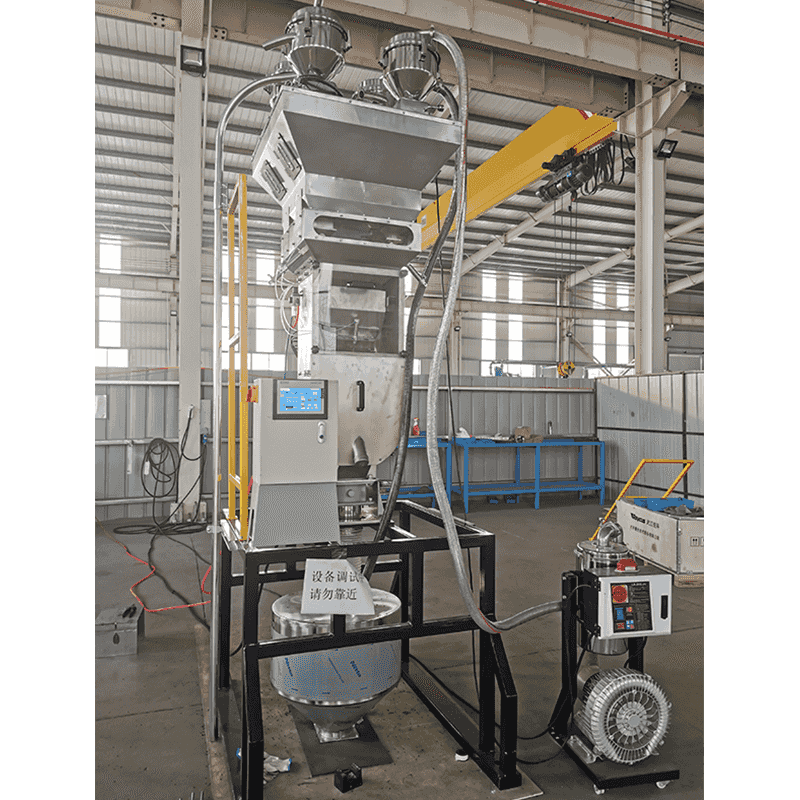 نظام الخلط والخلط الأوتوماتيكي لزيادة الوزن تم تصميم هذا النظام خصيصًا لعمليات الخلط المسبق أو الوزن والتفريغ، حيث يقوم تلقائيًا بقياس كل مكون في الخلاط. إنه يبسط تغييرات الوصفة عبر HMI ويحدد الجرعات غير المسموح بها لضمان جودة المنتج المتسقة. عرض المنتج →
معايير الاختيار والأخطاء الشائعة في المشتريات
يتم تحديد اختيار وحدة التغذية بواسطة المسحوق، وليس بواسطة الكتيب. ستمنع قائمة المراجعة التي تغطي سلوك المواد وواجهة العملية معظم عمليات التثبيت الفاشلة.
- خصائص المواد: الكثافة الظاهرية وتقلبها وحجم الجسيمات وقابلية التدفق والرطوبة وحدود درجة الحرارة.
- الدقة requirement: تحديد التسامح من مواصفات المنتج، ودقة وحدة التغذية في نفس الوحدات.
- نطاق معدل التغذية: عادة ما يكون الحد الأدنى لمعدل التغذية المستقر أكثر أهمية من الحد الأقصى؛ يعد التراجع بنسبة 10: 1 هدفًا شائعًا.
- استراتيجية إعادة التعبئة: يجب تصميم الفراغ أو المثقاب أو إعادة التعبئة اليدوية بحيث يكون وقت إعادة التعبئة قصيرًا بالنسبة لحجم عمل القادوس.
- التنظيف والتغيير: بالنسبة للتغييرات المتكررة في اللون أو المواد، يحدد وقت التفكيك وأسطح التلامس السعة القابلة للاستخدام.
- واجهة التحكم: يجب أن تقوم وحدة التغذية بتبادل نقاط الضبط والمعدل الفعلي وحالة إعادة التعبئة والإنذارات مع جهاز الطارد PLC دون عمل بروتوكول مخصص.
حيث تسوء التركيبات: تتمثل أكثر حالات الفشل شيوعًا في اختيار التحكم الحجمي للمادة التي تختلف كثافتها، وتركيب خلايا الحمل حيث يدخل الاهتزاز من الطارد إلى وحدة الوزن، وتجاهل ديناميكيات إعادة التعبئة - تكون وحدة التغذية دقيقة بقدر دورة إعادة التعبئة الخاصة بها.
عادةً ما يكون تعديل الخط الحالي أمرًا ممكنًا: يمكن إضافة وحدات التغذية وخلايا التحميل وخزانة التحكم دون استبدال الطارد. لدينا مشاريع التحديث والتحديث تغطية مثل هذه الحالات بشكل منهجي، بدءًا من هندسة البلاستيك وحتى خطوط الأصبغة عالية التعبئة.
بالنسبة للمركبات التي تحتوي على 40-80% من الحشو - كربونات الكالسيوم، التلك، مثبطات اللهب أو أسود الكربون - يفضل التغذية الجانبية النهائية على إضافة القادوس الرئيسي. تستخدم وحدة التغذية الجانبية برغيًا مدببًا، غالبًا بمساعدة الضغط السلبي، لدفع مساحيق منخفضة الكثافة إلى البوليمر المنصهر جزئيًا، مما يحسن التشتت ويقلل التآكل على المقاطع اللولبية الأولية.
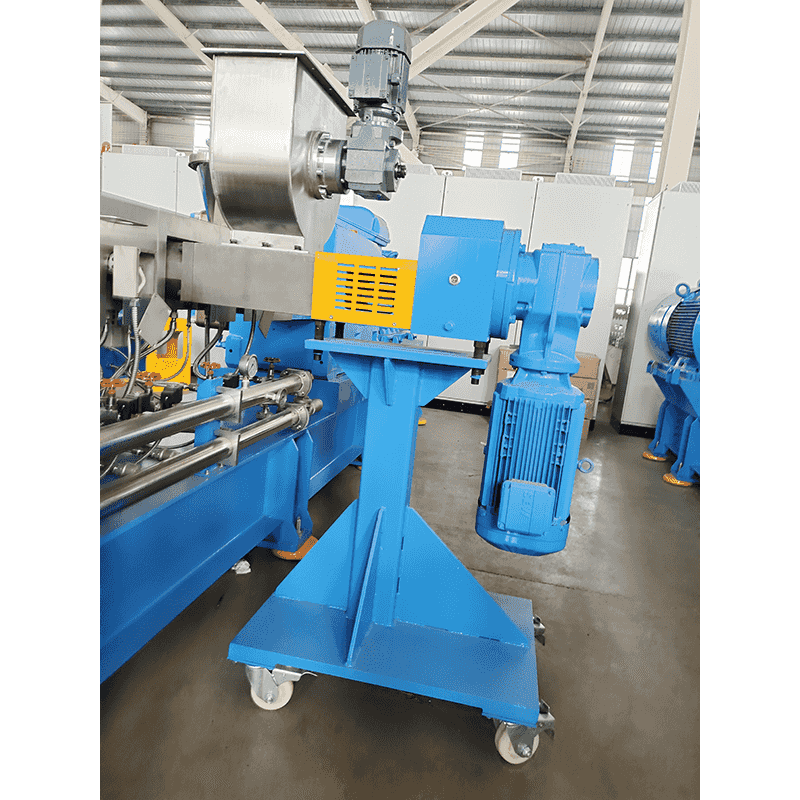 وحدة تغذية جانبية للتعبئة العالية ومعالجة المسحوق وحدة تغذية جانبية ذات تغذية قسرية تتعامل مع المساحيق أو الألياف القصيرة أو المواد سابقة الخلط. يمكنها استخدام ضخ الضغط السلبي لزيادة الكثافة الظاهرية، وتحسين الكفاءة عند تغذية المركبات ذات التعبئة العالية في اتجاه مجرى النهر على الخطوط اللولبية المزدوجة. عرض المنتج →
مسار التنفيذ العملي
ليس من الضروري أن تكون الأتمتة عبارة عن عملية إعادة بناء لمرة واحدة. يقلل المسار المرحلي من المخاطر ويتيح للمشغلين بناء الثقة باستخدام عناصر التحكم الجديدة.
- تميز كل مادة. قياس الكثافة الظاهرية واختلافها وحجم الجسيمات وقابلية التدفق والرطوبة وحدود درجة الحرارة. يحدد سلوك المسحوق نوع وحدة التغذية والهندسة اللولبية وتصميم القادوس.
- تحديد هدف الدقة لكل عنصر. اشتقها من مواصفات المنتج، وليس من تسويق البائع. يحتاج نظام الألوان الرئيسي إلى قدر أكبر من التسامح من الحشو منخفض التكلفة.
- حدد مبدأ الوزن ووحدة التغذية لكل مكون. الفقد في الوزن للجرعات الحرجة المستمرة، وزيادة الوزن لإضافات الدُفعات، ووحدة التغذية الجانبية للحشو النهائي.
- تكامل التحكم في الخطة. قم بتخصيص مدخلات ومخرجات PLC، وتخزين الوصفات، ومنطق الإنذار والتشابك مع سرعة الطارد، بالإضافة إلى تسجيل البيانات للتقارير المجمعة.
- التثبيت والمعايرة والتحقق من صحتها. قم بإجراء فحص الوزن الثابت، ثم اختبار ديناميكي بمعدلات التغذية الدنيا والقصوى. يجب أن يحافظ نظام فقدان الوزن الذي تم ضبطه بشكل صحيح على دقته المقدرة عبر ترتيب 10:1.
- ضبط سلوك إعادة التعبئة وبدء التشغيل. يحدد مستوى إعادة التعبئة والتخميد واستعادة السرعة ما إذا كانت الدقة قد تحققت في الإنتاج أم لا - وليس فقط في اختبار القبول.
عادةً ما يكشف التحقق من الصحة عن مفاجأتين: الاختلاف الحقيقي في الكثافة الظاهرية للمادة الواردة، والصلابة الميكانيكية اللازمة حول وحدة الوزن. يؤدي تحديد وقت الميزانية لكليهما في البداية إلى تجنب تأخيرات التشغيل الأكثر شيوعًا.
الأسئلة المتداولة
يتم وضع وحدة تغذية فقدان الوزن على خلايا التحميل وتقوم بقياس وزن القادوس والمواد بشكل مستمر. تقوم وحدة التحكم بمقارنة فقدان الوزن المُقاس بمرور الوقت مع معدل التغذية المستهدف وضبط سرعة المسمار في الوقت الفعلي، مما يوفر دقة وزنية حتى عند تغير الكثافة الظاهرية.
الحجمي dosing measures by volume — screw speed sets the output — so density variation changes the delivered mass. Gravimetric dosing measures by weight using load cells and feedback control, so the delivered mass remains constant. For critical extrusion ingredients, gravimetric is the safer choice.
مع التغذية بفقدان الوزن، تبلغ الدقة النموذجية ±0.25–0.5% من نقطة الضبط في ظل ظروف مستقرة. عادةً ما تحتفظ أنظمة الوزن التلقائي (زيادة الوزن) بـ ±0.5-1% من الهدف. عادةً ما يقع وزن المواد السائبة يدويًا في نطاق ±2–3% اعتمادًا على دقة الميزان وتقنية المشغل.
نعم. يمكن تحديث معظم الخطوط ثنائية اللولب دون استبدال الطارد. يضيف المشروع عادةً وحدات التغذية وخلايا التحميل وخزانة التحكم، ويعيد رسم خريطة منطق التحكم، ويقدم إدارة وصفة HMI ويتحقق من دقة الجرعات الجديدة قبل بدء الإنتاج التسلسلي.
عند تحميل مادة الحشو بنسبة 40-80%، تؤدي إضافة كل المسحوق إلى القادوس الرئيسي إلى تشتت ضعيف وتآكل كبير للبراغي. تقوم وحدة التغذية الجانبية بإدخال مادة الحشو في اتجاه مجرى البوليمر المنصهر جزئيًا، مما يزيد من الكثافة الظاهرية للمسحوق عن طريق إجراء الضغط السلبي، ويحسن الترطيب والإنتاجية.
فهو يزيل ثلاثة مصادر خطأ: تقنية المشغل، وتأخير قراءة المقياس، وانحراف الكثافة. الوصفات والتنبيهات قابلة للتكرار، ويتم تسجيل كل دفعة، وتقوم وحدة التغذية بتصحيح نفسها بشكل مستمر - بحيث تلبي الكريات نفس الهدف من دفعة إلى أخرى.


