

 المهندس
 英语
 中文简体
 俄语
يعمل خط إنتاج ألواح ص الذي ينتج صفائح مقاس 1.5 مم بمعدل 350 كجم/ساعة بشكل جيد في الصباح، ثم ينخفض السمك بمقدار 0.2 مم بعد تغيير حزمة الشاشة. يلجأ المشغل إلى التحكم في السحب، ولكن السبب الحقيقي عادة هو فقدان درجة حرارة القالب للاستقرار مع تغير الضغط الخلفي للطارد. في عملية بثق الألواح ص وPE، تعتمد الجودة على الخط بأكمله - الطارد، القالب، كومة اللف، ناقل التبريد والقاطع - الذين يعملون كنظام واحد. إن فهم هذه التفاعلات هو ما يتيح للفريق اكتشاف الأخطاء بسرعة والحفاظ على تسامح مجلس الإدارة.
محتوى
- 1 ما هو خط بثق الألواح ص PE؟
- 2 المكونات الأساسية التي تحدد جودة اللوحة
- 3 درجات حرارة المعالجة التي تحدد جودة الورقة
- 4 معدلات الإخراج وتحجيم الخط
- 5 PP مقابل PE: كيف يغير سلوك المواد الإعداد
- 6 التطبيقات الشائعة لألواح PP وPE
- 7 كيفية اختيار خط بثق الألواح PP PE
- 8 الأسئلة المتداولة
- 8.1 س1. ما هو الفرق بين بثق الألواح PP و PE؟
- 8.2 س2. ما هو نطاق السماكة الذي يمكن أن ينتجه خط بثق ألواح PP؟
- 8.3 س3. هل يمكن لنفس الخط معالجة كل من PP وPE؟
- 8.4 س 4. ما هي تكلفة خط بثق الألواح PP PE؟
- 8.5 س5. لماذا تحتوي اللوحة على حواف متموجة أو اختلاف في السُمك؟
- 8.6 س6. هل يمكن استخدام جهاز بثق مزدوج اللولب لإنتاج ألواح PP؟
ما هو خط بثق الألواح ص PE؟
إن خط بثق الألواح PP PE هو نظام إنتاج مستمر يقوم بإذابة حبيبات البولي بروبيلين أو البولي إيثيلين وتشكيلها إلى صفائح أو ألواح مسطحة. السمك النهائي النموذجي هو 0.3-30 ملم، وعرض اللوحة عادة 1000-2500 ملم اعتمادًا على القالب المسطح وعرض لفة التلميع.
تتم العملية على ست مراحل، ويجب مطابقة كل مرحلة بالمرحلة التالية وإلا ظهرت العيوب.
- التغذية — يتم قياس الكريات والمواد المضافة في القادوس؛ تعمل وحدات التغذية الوزنية على تثبيت الإخراج عندما تتغير التركيبة.
- ذوبان ونقل — يذيب المسمار البوليمر ويبني ضغطًا ثابتًا؛ يظهر عزم الدوران غير الكافي على شكل ارتفاع.
- الترشيح والموت - يقوم مغير الشاشة بإزالة المواد الهلامية والملوثات، ويذوب القالب المسطح بشكل موحد عبر العرض.
- تلميع — مكدس ثلاثي الأسطوانات يضغط المصهور على المقياس المستهدف ويتحكم في لمعان السطح.
- التبريد — تعمل البكرات أو أسرة التبريد على إزالة الحرارة تدريجيًا لتجنب الالتواء والإجهاد المتبقي.
- النقل والقطع - يحافظ الساحب على ثبات التوتر؛ القص أو المنشار أو اللفاف يصنع الطول النهائي.
يُظهر الرسم التخطيطي أدناه خطًا نموذجيًا قائمًا على برغي واحد. بالنسبة للتركيبات التي تحتاج إلى خلط مكثف — مادة PP المعبأة أو خليط الألوان أو المحتوى المعاد تدويره — بثق مزدوج اللولب يشارك في الدوران غالبًا ما يتم تفضيلها كوحدة صهر نظرًا لقدرتها العالية على الخلط على التشتت.
المكونات الأساسية التي تحدد جودة اللوحة
تشكل مجموعة الطارد والقالب واللفة المصقولة مثلث الجودة لخط اللوحة. إذا كان حجم أحدهما أصغر من الحجم أو غير متطابق، تعرضه اللوحة على الفور. يسرد الجدول المكونات الرئيسية والعيوب النموذجية التي تسببها عندما تكون المطابقة خاطئة.
| مكون | الوظيفة الرئيسية | عيب نموذجي إذا كان غير متطابق |
|---|---|---|
| الطارد | يذوب البوليمر، ويوفر ذوبانًا موحدًا | ارتفاع الناتج، وتقلب درجة حرارة الذوبان |
| مغير الشاشة | يزيل المواد الهلامية والملوثات | بقع سوداء، خطوط يموت |
| يموت شقة | يوزع الذوبان عبر العرض | حواف سميكة أو رفيعة، قياس غير متساوي |
| تلميع stack | يحدد سمك والانتهاء من السطح | سطح متموج، اختلافات في اللمعان |
| التبريد section | يزيل الحرارة دون التعرض للإجهاد | الشباك وفقدان التسطيح |
| السحب والقاطع | يحافظ على التوتر، ويقطع إلى الطول | اختلاف الطول، سطح مخدوش |
عزم الدوران اللولبي هو المواصفات الأكثر شراءًا على خطوط اللوحة. قد يتوقف الخط الذي يقوم بتشغيل الكريات الناعمة بمعدل 5 نيوتن متر/سم مكعب عندما يلتقي نفس المسمار مع 30% من الرقائق المعاد تدويرها أو حشو كربونات الكالسيوم. يجب على المنتجين الذين يخططون لتغيير التركيبات لاحقًا شراء آلة ذات عزم دوران أعلى من البداية.
 آلة بثق مزدوجة اللولب عالية الأداء من KTS للمواد البلاستيكية الهندسية المعدلة توفر سلسلة KTS عزم دوران محدد يبلغ 14 نيوتن متر/سم مكعب، مما يجعلها مناسبة للمواد البلاستيكية الهندسية المعدلة وعالية اللزوجة. إذا كان خطك يعالج الرقائق أو الحشوات المعدنية المعاد تدويرها، فإن هذا التصميم ذو عزم الدوران العالي يساعد في الحفاظ على الإنتاجية وتجنب التوقف. عرض المنتج →
درجات حرارة المعالجة التي تحدد جودة الورقة
PP و PE شبه بلوري. يجب أن يقوم البرميل بتسخين البوليمر أعلى بكثير من نقطة انصهاره، بينما تتحكم درجات حرارة القالب واللف في تشطيب السطح والبلورة النهائية. تعد إعدادات المنطقة الصحيحة هي أسرع طريقة لقطع الخردة.
| المنطقة | نقطة ضبط PP | نقطة ضبط البولي إثيلين عالي الكثافة |
|---|---|---|
| منطقة التغذية | 50-80 درجة مئوية | 50-70 درجة مئوية |
| منطقة البرميل 1 | 180-200 درجة مئوية | 170-190 درجة مئوية |
| مناطق البرميل 2-4 | 200-230 درجة مئوية | 190-220 درجة مئوية |
| محول ومضخة تذوب | 210-230 درجة مئوية | 200-220 درجة مئوية |
| يموت شقة | 200-230 درجة مئوية | 190-220 درجة مئوية |
| لفة المكدس | 60-100 درجة مئوية | 60-90 درجة مئوية |
تتم مقارنة نوافذ درجة حرارة الذوبان لعائلتي البوليمر أدناه.
قاعدة عملية: إذا أصبح سطح اللوحة غير لامع أو خشن، تحقق من درجة حرارة القالب أولاً. يمكن أن يؤدي انخفاض درجة الحرارة بمقدار 20 درجة مئوية عند شفة القالب إلى حدوث نفس العيب الذي يحدث في اللفة البالية. احتفظ بسجل لدرجة الحرارة لكل منتج وقارنه بالنتائج الجيدة السابقة.
معدلات الإخراج وتحجيم الخط
يحدد الناتج عدد الأمتار المربعة من الألواح التي يمكن أن ينتجها الخط في الساعة، وهو الرقم الأول الذي يقارنه المشترون. يوضح الرسم البياني نطاقات الإخراج النموذجية لصفائح PP من فئة البثق على خطوط لولبية مفردة بأقطار لولبية مختلفة.
التحجيم هو التوازن بين إخراج المسمار وعرض القالب وعرض اللفة. يمكن لآلة بثق مقاس 120 مم وبسرعة 400-600 كجم/ساعة ملء قالب مقاس 1200 مم بلوحة مقاس 2 مم؛ تنتج نفس الإنتاجية على قالب مقاس 2500 مم صفائح أقل سمكًا ما لم يتم ضبط سرعة اللولب وفجوة القالب. قم دائمًا بالحجم من قائمة المنتجات المستهدفة، وليس من الحد الأقصى لإخراج المسمار.
بالنسبة للسعة الكبيرة، يحافظ جهاز البثق كبير الحجم ذو الرحلات الأعمق على ارتفاع الإنتاج عند سرعة لولبية أقل، مما يقلل من درجة حرارة الذوبان وتكلفة الطاقة لكل طن.
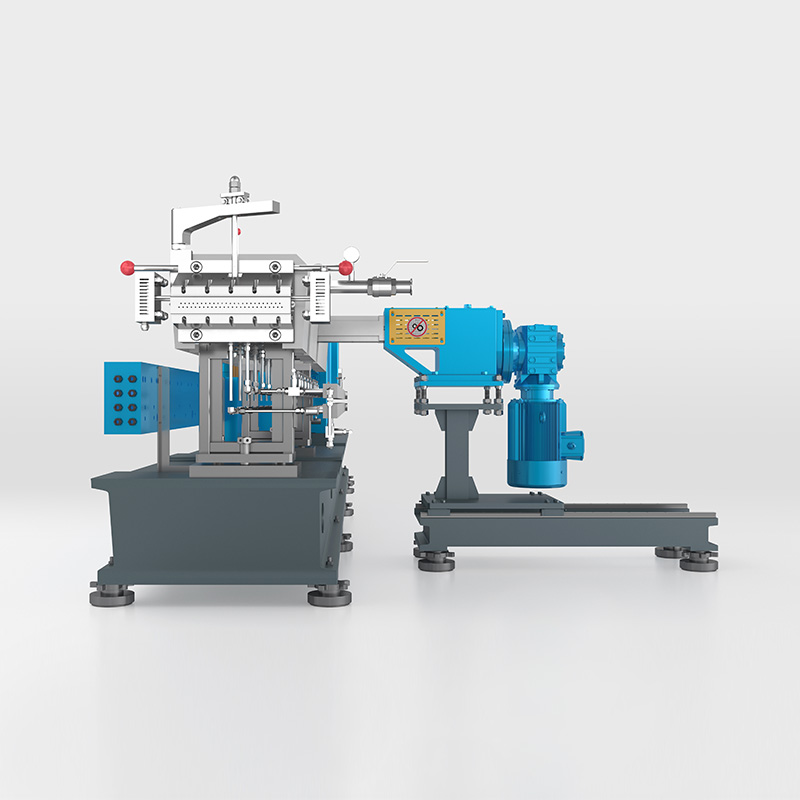 ماكينة بثق كبيرة الحجم KTD مع رحلات لولبية عميقة لتطبيقات التعبئة العالية تتميز سلسلة KTD بعزم دوران محدد يبلغ 11 نيوتن متر/سم مكعب وعمق فتحة مرتفع، مصمم للمواد عالية التعبئة والتفاعلية والحساسة للحرارة. إنها تناسب الخطوط ذات السعة الكبيرة حيث يمكن أن تؤدي سرعة اللولب المنخفضة والرحلات الأعمق إلى تقليل درجة حرارة الذوبان وتكاليف الطاقة. عرض المنتج →
PP مقابل PE: كيف يغير سلوك المواد الإعداد
يؤدي تحديد PP أو PE إلى تغيير إعدادات الجهاز أكثر مما يتوقعه معظم المشترين. يلخص المخطط الراداري توازن الممتلكات الذي يدفع تصميم اللوحة وقرارات المعالجة.
ثلاثة اختلافات هي الأكثر أهمية على الأرض. ينصهر HDPE بدرجة حرارة أقل بمقدار 10-20 درجة مئوية من PP، وبالتالي تنخفض درجات حرارة البراميل. يتقلص البولي إيثيلين بشكل أكبر عند التبريد، لذلك يجب أن يتحكم قسم التبريد ومجموعة اللفائف في التسطيح بدلاً من مجرد سحب الورقة بإحكام. PP يعطي لوحة أكثر صلابة. يوفر PE قوة تأثير أفضل ومقاومة كيميائية عند درجات الحرارة المنخفضة.
| الملكية | PP | البولي إثيلين عالي الكثافة | تأثير على الخط |
|---|---|---|---|
| الكثافة (جم/سم³) | 0.90-0.91 | 0.94-0.96 | وزن لوح أعلى لكل متر مربع للـ PE |
| نطاق الانصهار | 160-170 درجة مئوية | 130-140 درجة مئوية | نقاط ضبط برميل أقل لـ HDPE |
| الصلابة | أعلى | معتدل | يسمح PP بقياس أسفل لنفس الصلابة |
| انكماش على التبريد | 1.0-2.5% | 2.0-4.0% | البولي إثيلين عالي الكثافة needs more controlled cooling to stay flat |
| لمعان السطح | جيد | أقل | تم ضبط درجة حرارة اللفة على أعلى من أجل لمعان PP |
التطبيقات الشائعة لألواح PP وPE
تتداخل أسواق ألواح PP وPE، لكن كل مادة تؤدي إلى فئات مختلفة. عادةً ما تكون مطابقة المادة مع التطبيق هو السؤال الأول الذي يطرحه العملاء.
- التعبئة والتغليف بالحرارة: ورقة PP للصواني وحاويات المواد الغذائية وحزم الوجبات الجاهزة؛ هناك حاجة إلى سمك ثابت لتوزيع الجدار بالتساوي.
- القرطاسية واللوازم المكتبية: لوحة PP شفافة للمجلدات وأغطية العرض والمجلدات؛ لمعان عالي وضباب منخفض هنا.
- البناء والشدات: لوح PE للبطانات الواقية وفواصل الكابلات وألواح صب الخرسانة القابلة لإعادة الاستخدام؛ قوة التأثير ومقاومة الرطوبة هي المفتاح.
- السيارات الداخلية: لوح PP لبطانات صندوق السيارة ودعم القطع؛ تعتبر مقاومة الحرارة على المدى الطويل واستقرار الأبعاد أمرًا بالغ الأهمية.
- الاتصال الكيميائي والغذائي: ألواح التقطيع وبطانات الخزانات من البولي إيثيلين؛ تعتبر مقاومة المواد الكيميائية ومواد التنظيف أكثر أهمية من اللمعان.
يؤدي تبديل المنتج بين التطبيقات إلى تغيير إعدادات الخط، ولكن عادةً ما يتعامل نفس الخط مع النطاق بأكمله إذا تم تحديد مجموعة البراغي واللفائف له.
كيفية اختيار خط بثق الألواح PP PE
خط اللوحة هو استثمار لمدة 10 إلى 20 عامًا. تمنع عمليات التحقق الخمسة أدناه الأخطاء الأكثر شيوعًا في المشاريع الجديدة.
- قم بمطابقة عزم الدوران مع خارطة طريق الصياغة. إذا كانت المنتجات المستقبلية قد تتضمن مواد مالئة أو محتوى معاد تدويره أو مثبطات اللهب، فاختر الآن جهاز بثق ذو عزم دوران أعلى؛ يعد تعديل عزم الدوران لاحقًا أكثر تكلفة بكثير.
- حجم عرض القالب وسمكه لقائمة المنتجات الفعلية الخاصة بك. يعتبر القالب العريض فعالاً بالنسبة للوحة العريضة ولكنه يهدر المنتج الضيق الذي يتم تشغيله ثلاثة أيام في الأسبوع.
- افحص كومة أسطوانة التلميع. يحدد قطر اللفة، واللمسة النهائية من الكروم، وضبط الفجوة المستقلة ودوائر التبريد الحد الأقصى من اللمعان والتسطيح الذي يمكنك بيعه.
- تحقق من عملية السحب والقطع بأقصى سرعة للخط. يتم تقييد العديد من الخطوط عن طريق السحب والقطع في اتجاه مجرى النهر قبل وقت طويل من وصول الطارد إلى مخرجه.
- تأكيد هيكل الدعم للمورد. يحدد التشغيل وقطع الغيار والتدريب على العمليات مدى سرعة وصول الخط إلى مخرجات التصميم.
عزم الدوران اللولبي له أقوى تأثير على المرونة على المدى الطويل. هذا تحليل عزم الدوران والطاقة يشرح لماذا لا ينبغي أبدًا أن يكون نظام الطاقة صغير الحجم.
إذا قمت بالفعل بتشغيل خط وكان القيد هو القدرة أو تغيير المنتج، أ مشروع التجديد يمكن تحديث الطارد والمصب بتكلفة رأسمالية أقل.
وأخيرا، كن واقعيا بشأن الأتمتة. يعد الخط الأساسي مع تغيير الشاشة يدويًا أرخص في الشراء وأسهل في الصيانة؛ إن التفاوتات الشديدة أو وجود طاقم صغير يبرر القياس التلقائي. بالنسبة للمنتجات القياسية، تغطي السلسلة الفعالة من حيث التكلفة العملية الأساسية وتترك الميزانية للأتمتة الأكثر أهمية.
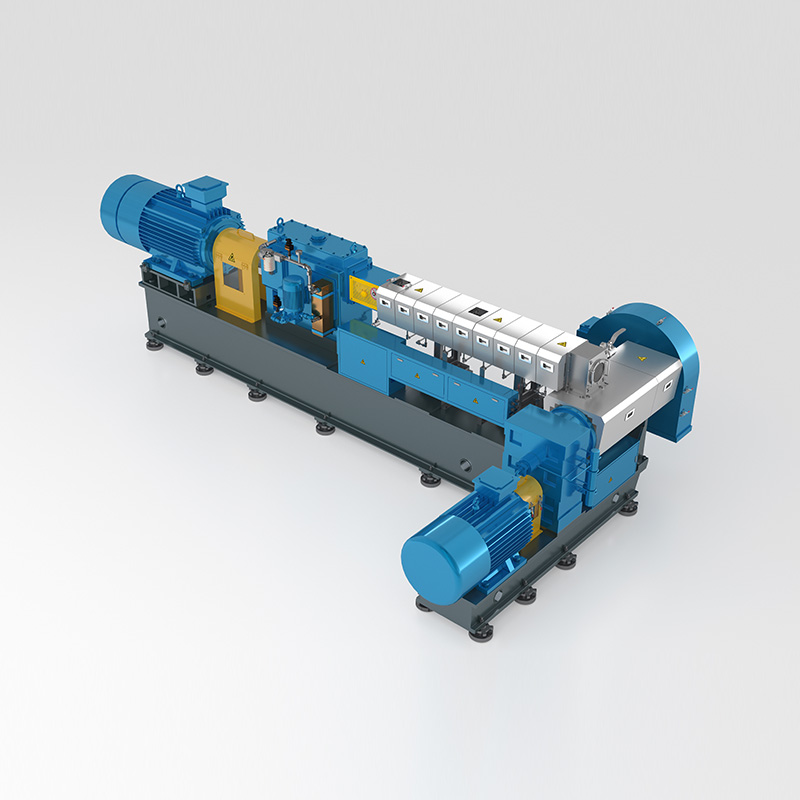 سلسلة الطارد الاقتصادية من حيث التكلفة للمركبات الملائمة للميزانية توفر سلسلة ECO عزم دوران محدد يبلغ 9 نيوتن متر/سم مكعب، مما يوفر خيارًا اقتصاديًا لإنتاج مواد بلاستيكية هندسية معدلة. فهو يتوافق مع احتياجات المنتجات القياسية، مما يسمح لك بتخصيص الميزانية نحو التشغيل الآلي أو عناصر التحكم الأخرى في العمليات الأكثر أهمية. عرض المنتج →
الأسئلة المتداولة
س1. ما هو الفرق بين بثق الألواح PP و PE؟
لوح PP أكثر صلابة وأكثر شفافية ويقاوم درجات الحرارة العالية، في حين أن لوح PE يوفر مقاومة أفضل للمواد الكيميائية وقوة تأثير في درجات الحرارة المنخفضة. الاختلافات الرئيسية هي درجة حرارة البرميل ودرجة حرارة اللفة والتحكم في التبريد.
س2. ما هو نطاق السماكة الذي يمكن أن ينتجه خط بثق ألواح PP؟
يغطي الخط النموذجي 0.3 مم إلى 30 مم. تعتمد الصفائح الرقيقة على فجوة اللفة الدقيقة وسرعة الخط العالية؛ يحتاج اللوح السميك إلى سرعة أبطأ وقسم تبريد أطول لمنع علامات الحوض.
س3. هل يمكن لنفس الخط معالجة كل من PP وPE؟
نعم، يمكن لمعظم الخطوط التبديل بين PP وPE. يتطلب التغيير نقاط ضبط جديدة لدرجة الحرارة، وتعديل درجة حرارة اللفة، وعادةً ما يتطلب مركب تطهير. يجب أن يكون المسمار مصممًا لكل من لزوجة الذوبان.
س 4. ما هي تكلفة خط بثق الألواح PP PE؟
تعتمد التكلفة على حجم الطارد وعرض القالب والتكوين النهائي ومستوى الأتمتة. للحصول على رقم واقعي، أرسل للمورد منتجاتك المستهدفة ونطاق السُمك والعرض والإنتاج السنوي.
س5. لماذا تحتوي اللوحة على حواف متموجة أو اختلاف في السُمك؟
الأسباب الشائعة هي درجة حرارة الذوبان غير المستقرة، أو المسمار البالي أو شفة القالب، أو فجوة اللفة غير الصحيحة، وعدم تطابق سرعة السحب. تحقق من اختلاف ضغط الذوبان أولاً - فهو يشير عادةً إلى الطارد أو حزمة الشاشة.
س6. هل يمكن استخدام جهاز بثق مزدوج اللولب لإنتاج ألواح PP؟
نعم، يتم استخدام آلات البثق ذات اللولب المزدوج عندما تشتمل تركيبة اللوحة على أصباغ أو مواد مالئة أو رقائق معاد تدويرها والتي تحتاج إلى خلط مكثف. كما أنها تتيح إمكانية التركيب المباشر، وإنتاج الألواح مباشرةً من تركيبة مخصصة.


